
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-29 Herkunft:Powered


Die Inbetriebnahme eines kundenspezifischen Handelsschiffs erfordert die Navigation durch eine komplexe Matrix aus technischen Toleranzen, regulatorischen Rahmenbedingungen und kapitalintensiven Lieferketten. Standardmäßige Schiffsvorlagen erfüllen oft nicht die hochspezifischen betrieblichen Anforderungen. Flottenmanager stoßen häufig auf Katalogdesigns, die Kompromisse bei der Nutzlasteffizienz, den Tiefgangsgrenzen oder dem Kraftstoffverbrauch für ihre spezifischen Routen eingehen. Doch vollständig maßgeschneiderte Konstruktionen bringen erhebliche Zeit-, Budget- und Integrationsrisiken mit sich, wenn die Prozesse der Werft nicht vom ersten Tag an streng verwaltet werden. Eine geringfügige Fehleinschätzung in der ursprünglichen Gesamtanordnung kann zu massiven strukturellen Nacharbeiten während der physischen Montage führen. Dieser Leitfaden dekonstruiert den End-to-End -Prozess für den kundenspezifischen Schiffbau . Wir bieten Flottenmanagern, Schifffahrtsbetreibern und Beschaffungsbeauftragten einen evidenzbasierten Rahmen für die Steuerung mehrjähriger Bauprojekte. Sie lernen, wie Sie Hersteller bewerten, technische Spezifikationen verwalten und Projektrisiken vom Konzeptentwurf bis zur endgültigen Übergabe mindern.
Vor dem Entwurf einer Einrumpflinie müssen die Betreiber primäre Betriebsparameter definieren. Sie benötigen genaue Angaben zu Nutzlastkapazität, Tiefgangsbeschränkungen, Geschwindigkeitsanforderungen und streckenspezifischen Umgebungsbedingungen. Ein Schiff, das in den flachen Flusssystemen Südostasiens unterwegs ist, erfordert völlig andere Hydrodynamik- und Kühlsysteme für den Rumpf als ein Schiff, das im Winter den Nordatlantik überquert. Betreiber müssen außerdem Anforderungen an die Eisklasse, Einschränkungen der Hafeninfrastruktur und erwartete Bearbeitungszeiten definieren.
Bewerten Sie die konzeptionellen Kompromisse zwischen der Beauftragung eines vollständig maßgeschneiderten Entwurfs und der Anpassung einer vorhandenen Vorlage eines Herstellers kundenspezifischer Handelsschiffe . Vollständig kundenspezifische Konstruktionen erfordern höhere technische Vorabkosten und längere Vorlaufzeiten. Sie ermöglichen eine kompromisslose betriebliche Effizienz und optimieren jeden Quadratmeter Deckfläche. Modifizierte Katalogschiffe bieten eine schnellere Lieferung und bewährte hydrodynamische Leistung. Sie zwingen die Betreiber jedoch dazu, kleinere Kompromisse bei der Ladungsanordnung, der Hilfsstromerzeugung oder der Kraftstoffeffizienz hinzunehmen.
| Parameter | Vollständig kundenspezifisch aufgebaute, | modifizierte Katalogvorlage |
|---|---|---|
| Technische Vorlaufzeit | 9 bis 12 Monate | 3 bis 5 Monate |
| Rumpfoptimierung | 100 % streckenspezifisch | Standardisierter Blockkoeffizient |
| Technisches Risiko | Hoch (ungetestete Hydrodynamik) | Niedrig (erprobte Seeversuche) |
| Yard-Auswahl | Erfordert spezialisierte Ingenieurhöfe | Erhältlich auf Großserien-Produktionshöfen |
Unterschiedliche Schiffsklassen erfordern unterschiedliche technische Ansätze. Bei der Definition der Typen von LCT-Frachtschiffen müssen Betreiber Anforderungen an die Beweglichkeit der Bugrampe, die Windenkapazitäten und die Decklastkapazitäten darlegen. Sie messen die Deckfestigkeit in Tonnen pro Quadratmeter. Ein Standarddeck kann 5 t/m² tragen, schwere Raupenmaschinen benötigen jedoch 15 t/m², um eine Verformung der Beplattung zu verhindern. Für einen unbeeinträchtigten Hafenzugang und sichere Strandanlandungen sind ein geringer Tiefgang und spezielle Ballastsysteme nach wie vor unbedingt erforderlich. Ingenieure müssen schwere Skegs konstruieren, um die Propeller und Ruder während der Grundberührung zu schützen.
Definieren Sie für Massengutfrachter-Schiffstypen Parameter für Frachtraumkonfigurationen und hydraulische Lukendeckelsysteme. Geben Sie an, ob das Schiff selbstentladende Ausrüstung oder Schwerlastkräne benötigt. Die Optimierung der Tragfähigkeit (Deadweight Tonnage, DWT) bestimmt direkt das Umsatzpotenzial pro Reise. Ingenieure müssen eine Verstärkung durch Greifschäden für die innere Bodenbeplattung berücksichtigen. In Trichtertanks und Topside-Tanks wird häufig hochfester Stahl verwendet, um aggressiven Hafenentladevorgängen und stark abrasiven Ladungen wie Eisenerz oder Bauxit standzuhalten.
Die technischen Spezifikationen für Öltanker unterliegen einer strikten Einhaltung . Sie müssen die Anforderungen für Doppelhüllenkonstruktionen und getrennte Ballasttanks detailliert beschreiben, um internationale Vorschriften zur Verhinderung von Leckagen zu erfüllen. Spezielle Pump- und Rohrleitungssysteme erfordern hochwertige, korrosionsbeständige Materialien. Tiefbrunnenpumpen in jedem Tank bieten bessere Entnahmemöglichkeiten als ein zentraler Pumpenraum. Die Klassifizierung elektrischer Gefahrenbereiche bestimmt die genaue Art der Verkabelung, Sensoren und explosionsgeschützten Vorrichtungen, die in den Frachtzonen des Schiffes installiert werden. Inertgassysteme (IGS) und Dampfemissionskontrollsysteme (VECS) sind zwingend erforderlich, um eine atmosphärische Verbrennung zu verhindern.
Die General Arrangement (GA)-Zeichnung dient als grundlegende Blaupause. Schiffsarchitekten übersetzen betriebliche Anforderungen in anfängliche Rumpfformen, Deckslayouts und Maschinenraumzuteilungen. In dieser Phase werden der physische Fußabdruck und die interne Volumenverteilung des Schiffes festgelegt. Hier beginnt die Designspirale. Architekten wägen Gewichtsschätzungen gegen Auftriebs- und Nutzlastanforderungen ab. Sie bestimmen den Rahmenabstand, die wasserdichte Platzierung der Trennwände und die Positionierung der Aufbauten.
Ingenieure führen vorläufige hydrodynamische Modellierungen mithilfe der numerischen Strömungsmechanik (CFD) durch. Sie analysieren Wellenwiderstand, Reibungswiderstand und Nachlaufanteile. Sie führen Intakt- und Schadensstabilitätsberechnungen durch, um sicherzustellen, dass sich das Schiff bei extremen Schlagwinkeln oder Rumpfbrüchen stabilisiert. Geschwindigkeits-Leistungs-Vorhersagen bestätigen die Kerntauglichkeit der Rumpfform im Vergleich zur vorgeschlagenen Hauptmotorleistung. Wenn der Rumpfwiderstand zu hoch ist, passen Architekten den Blockkoeffizienten und das Bugprofil an, bevor sie mit der strukturellen Detaillierung fortfahren.
Sie müssen Klassifikationsgesellschaften frühzeitig in der Entwurfsphase einbeziehen. Organisationen wie DNV, ABS oder Lloyd"s Register prüfen Strukturzeichnungen und Sicherheitssysteme anhand strenger Klassenregeln. Sie überprüfen Längsfestigkeit, Ermüdungsgrenzen und Maschinenredundanz. Ein später Eingriff garantiert kostspielige Neukonstruktionen und einen verzögerten Stahlzuschnitt.
Entwerfen Sie Compliance-Anforderungen für die Vorschriften der International Maritime Organization (IMO). MARPOL schreibt Umweltstandards vor, einschließlich der Einhaltung von Tier-III-Emissionen und Ballastwasseraufbereitungssystemen. SOLAS regelt die Sicherheit des Lebens auf See und schreibt Brandzonengrenzen, baulichen Brandschutz und die Platzierung von Rettungsgeräten vor. Abhängig vom vorgesehenen Flaggenstaat und Einsatzgebiet des Schiffes gelten auch die Vorschriften der örtlichen Seebehörden.
Der konzeptionelle Entwurf geht in die granulare 3D-Modellierung von Struktur-, Rohrleitungs- und elektrischen Systemen über. Zeichner modellieren jede Stahlplatte, Längsversteifung, Rohrspule und Kabelrinne. Dadurch werden die für den Shopfloor benötigten Produktionsdaten generiert.
Design for Manufacturability (DFM) ist nicht verhandelbar. Sie müssen das Schiffsdesign an die Produktionsmethode der jeweiligen Werft anpassen. Konstruktionsdaten müssen direkt in ihre CAD/CAM-Systeme übersetzt werden. Ein Design, das für einen hochautomatisierten Hof mit Roboterschweißen optimiert ist, wird auf einem Hof, der auf manuelle Montage angewiesen ist, scheitern. Die Blockaufteilungsstrategie muss zur Tragfähigkeit der Portalkräne der Werft passen. Wenn eine Werft über 200-Tonnen-Kräne verfügt, stoppt die Konstruktion von 300-Tonnen-Großblöcken die Produktion.
Ingenieure setzen Software zur Kollisionserkennung ein, um physische Störungen zu identifizieren, bevor mit der Fertigung begonnen wird. Die Suche nach einem 12-Zoll-Kühlrohr, das durch eine primäre strukturelle Trennwand auf einem Computerbildschirm verläuft, kostet nichts, es zu reparieren. Wenn es während der physischen Montage gefunden wird, wird die Produktion gestoppt und es sind von der Klasse genehmigte strukturelle Änderungen erforderlich. In dieser Phase werden die genaue Stückliste (BOM), isometrische Rohrleitungszeichnungen und CNC-Schneidedateien generiert.
Die Beschaffung läuft parallel zum Detail-Engineering. Identifizieren Sie kritische Artikel mit langem Vorlauf, die Monate im Voraus bestellt werden müssen. Für Hauptmotoren, Antriebstriebwerke, spezielle Frachtumschlaggeräte und kundenspezifische Schalttafeln betragen die Vorlaufzeiten oft mehr als 12 bis 18 Monate. Sie müssen Factory Acceptance Tests (FAT) im Werk des Lieferanten planen, bevor diese Komponenten an die Werft geliefert werden.
Durch die Minderung von Lieferkettenrisiken werden Verzögerungen vermieden, die den gesamten Bauzeitplan gefährden. Finden Sie Backup-Anbieter für kritische Ventile, Pumpen und Automatisierungsmodule. Sichern Sie sich frühzeitig die Stahlversorgung durch Großabnahmeverträge. Eine verspätete Lieferung eines einzelnen Hauptmotorblocks oder einer Automatisierungskonsole würde die Ausrüstungsreihenfolge beeinträchtigen und den Stapellauf des Schiffes verzögern.
Werften unterteilen Produktionsstufen theoretisch und praktisch. Sie trennen die Arbeitsabläufe beim Rumpfbau von den Arbeitsabläufen bei der Ausstattung, um die Effizienz der Werft zu maximieren. Stahlarbeiter, Rohrmonteure und Elektriker arbeiten nach unterschiedlichen, eng aufeinanderfolgenden Zeitplänen, um eine Überlastung der Arbeitsplätze innerhalb der Schiffsrumpfblöcke zu verhindern.
Der Übergang vom digitalen Engineering zur physischen Produktion beginnt in der Stahlschneideanlage. CNC-Plasma- oder Laserschneidmaschinen schneiden rohe Stahlplatten in Marinequalität auf der Grundlage der CAD-Dateien in präzise Formen. Die Nesting-Software optimiert die Schnittmuster, um den Stahlausschuss zu minimieren. Arbeiter grundieren den Stahl mit Zinksilikat, um Korrosion während der Montagephase zu verhindern.
Der Meilenstein der Kiellegung ist von enormer betrieblicher und vertraglicher Bedeutung. Es markiert den formellen Beginn der physischen Montage auf der Slipanlage oder im Trockendock. Dieses Ereignis löst häufig eine große Zahlungsphase aus und leitet die erste Welle physischer behördlicher Inspektionen durch den Sachverständigen der Klassifikationsgesellschaft ein.
Moderne Werften bauen Schiffe nicht mehr Stück für Stück von Grund auf auf einer Slipanlage. Sie montieren Stahlplatten zu Unterbaugruppen und dann in kontrollierten Werkstattumgebungen zu modularen Blöcken. Dies schützt Schweißprozesse vor Witterungseinflüssen, kontrolliert die Umgebungsfeuchtigkeit und verbessert die Qualitätskontrolle erheblich. Werften nutzen das Unterpulverschweißen (SAW) für lange, gerade Blechnähte, um eine tiefe Eindringung und hohe Abschmelzraten zu gewährleisten. Das Flussmittel-Lichtbogenschweißen (FCAW) wird für Fehlschweißungen innerhalb der Blöcke eingesetzt.
Die Vorrüstung führt zu enormen Effizienzgewinnen. Gartenarbeiter installieren Rohrspulen, Kabelträger, Lüftungskanäle und Maschinenfundamente in einzelnen Blöcken, bevor sie zusammengeschweißt werden. Die Durchführung dieser Arbeiten, während der Block in der Werkstatt geöffnet ist, nimmt einen Bruchteil der Zeit in Anspruch, verglichen mit dem Schleppen schwerer Kabel durch enge, geschlossene Rumpfräume später im Bau. Heißarbeiten (Schweißen und Schneiden) müssen abgeschlossen sein, bevor Kaltarbeiten (Kabelziehen und Lackieren) beginnen.
Schwerlast-Portalkräne bewegen vormontierte Blöcke zur Verbindung zum Trockendock oder zur Slipanlage. Schiffbauer verwenden Lasertracker zur Dimensionskontrolle, um sicherzustellen, dass die Blöcke innerhalb von Millimetertoleranzen ausgerichtet sind. Schweißer verbinden die Blöcke zu einem kompletten Rumpf. Prüfer schreiben strenge zerstörungsfreie Prüfungen (NDT) vor. Sie verwenden Röntgenprüfungen für Rumpfhüllenschweißungen und Ultraschallprüfungen für interne Strukturverbindungen. Magnetpulver- und Farbeindringprüfungen überprüfen die Oberflächenintegrität.
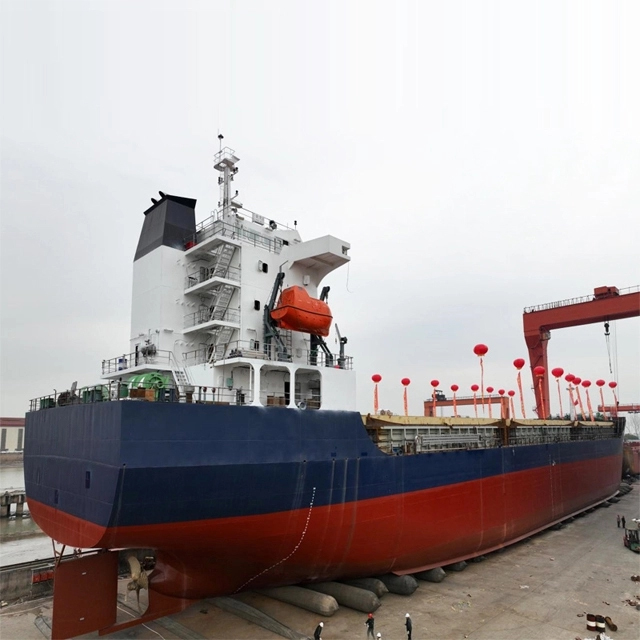
Die Startmethoden variieren je nach Werftinfrastruktur. Die Trockendockflutung ist die sicherste Methode, bei der der Rumpf sanft angehoben wird, wenn Wasser in das Becken eindringt. Das Aussetzen einer Slipanlage führt zu hohen dynamischen Belastungen, wenn das Schiff rückwärts ins Wasser rutscht, was eine vorübergehende strukturelle Verstärkung erfordert. Das Auslösen von Marine-Airbags bietet Flexibilität für kleinere Werften, erfordert jedoch genaue Berechnungen der Gewichtsverteilung, um ein Einknicken des Rumpfes während des Rollens zu verhindern.
Sobald das Schiff flott ist, geht es am Inbetriebnahmepier in die letzte Ausrüstungsphase. Techniker installieren empfindliche Navigationsgeräte, Radaranlagen, Innenräume und HVAC-Systeme. Schiffsbeschichtungssysteme erfordern strenge Umweltkontrollen. Maler tragen korrosionsbeständige Epoxidgrundierungen und anschließend spezielle Antifouling-Deckbeschichtungen auf das Unterwasserschiff auf, um Meeresbewuchs zu verhindern und die hydrodynamische Effizienz aufrechtzuerhalten.
Sie stellen die letzten Maschinenverbindungen her und richten den Hauptmotor mit optischen Visieren oder Laserausrichtungswerkzeugen an der Propellerwelle aus. Um die schweren Maschinen an den Rumpffundamenten zu befestigen, werden Harz-Unterlegmittel gegossen. Zur Installation der Decksmaschinen gehören Festmacherwinden, Ankerwinden und Klüsen. Diese Komponenten müssen mit schweren Einlegeplatten strukturell in die Decksbeplankung integriert werden, um massive dynamische Schlepp- und Festmacherlasten bewältigen zu können.
Die Integration proprietärer Software und Steuerungssysteme verschiedener Gerätehersteller stellt eine große Herausforderung dar. Die Hauptmaschinensteuerung muss einwandfrei mit dem Brückentelegrafen, dem Energiemanagementsystem und dem Alarmüberwachungssystem kommunizieren. Protokollkonflikte erfordern eine sofortige Fehlerbehebung durch Automatisierungstechniker, um einen reibungslosen Schiffsbetrieb sicherzustellen.
Bei Harbor Acceptance Trials (HAT) werden Elektro-, Rohrleitungs- und Sicherheitssysteme statisch getestet, während das Schiff festgemacht bleibt. Ingenieure betreiben Generatoren mithilfe externer Lastbänke bis zur Volllast. Sie testen Feuerlöschpumpen, verifizieren die Hydraulik des Lenkgetriebes und kalibrieren Tank-Peilsysteme. Um das Leerschiffgewicht und den Schwerpunkt des Schiffs genau zu bestimmen, wird ein Neigungsexperiment durchgeführt. Rohrinstallateure führen hydrostatische Drucktests an allen Flüssigkeitssystemen durch, um die Integrität der Schweißnähte zu überprüfen.
Sea Trials stellen die letzte Hürde dar. Die Besatzung führt unter der Aufsicht von Klassenvermessern und Eigentümervertretern strenge dynamische Tests auf See durch. Sie überprüfen Geschwindigkeit, Manövrierfähigkeit, Ausdauer und Kraftstoffverbrauch anhand der vertraglichen Garantien. Crash-Stop-Tests beweisen die Notbremsfähigkeit des Schiffes. Wendekreis- und Zick-Zack-Manöver bestätigen die Leistung des Lenkgetriebes. Erst nach bestandener Prüfung stellt die Klassifikationsgesellschaft die endgültigen Betriebsbescheinigungen aus.
Die globalen Stahlgewichtspreise und Rohstoffindizes haben großen Einfluss auf die Grundkosten. Ein plötzlicher Anstieg des Marinestahls treibt den Baupreis direkt in die Höhe. Die Kupferpreise bestimmen die Kosten für die Hunderte von Kilometern Verkabelung, die für moderne, maßgeschneiderte Handelsschiffe erforderlich sind . Auch die Herkunft der Ausrüstung spielt eine Rolle; Die Spezifizierung von in Europa hergestellten Pumpen und Luftreinigern wird mehr kosten als die Beschaffung lokaler Äquivalente.
Der Werftstandort stellt deutliche wirtschaftliche Hürden dar. Dominierende asiatische Schiffbauzentren bieten enorme Produktionskapazitäten, skalierte Lieferketten und niedrigere Arbeitslöhne. Westliche Werften haben oft höhere Arbeitskosten, sind aber auf hochkomplexe Kleinserienbauten oder Schiffe spezialisiert, die besondere inländische Vorschriften erfordern. Die Geografie bestimmt die Frachtkosten für importierte Komponenten und hat großen Einfluss auf das endgültige Preisangebot für das maßgeschneiderte Schiff.
Fortschrittliche Antriebssysteme verändern das Budget erheblich. Herkömmliche Dieselsysteme kosten im Vorfeld weniger. Dual-Fuel- oder Hybrid-Elektrosysteme erfordern ein hohes Anfangskapital für Batteriebänke und spezielle Kraftstoffhandhabungssysteme, senken aber langfristig die Kosten für die Einhaltung von Emissionsvorschriften. Betreiber müssen auch die Kosten für Klassifizierungsinspektionen durch Dritte einkalkulieren, die mit der Komplexität des Schiffes skalieren.
Standardmäßige Schiffbauverträge nutzen Meilensteinzahlungen, um den Cashflow zu steuern und das Risiko für beide Parteien zu mindern. Typische Meilensteine sind Vertragsunterzeichnung, Stahlschneiden, Kiellegung, Stapellauf und erfolgreiche Probefahrten. Jeder Meilenstein erfordert eine Überprüfung durch den Vertreter des Eigentümers, bevor Mittel freigegeben werden. Branchenübliche Vertragsformulare wie die SAJ- oder AWES-Formulare bilden eine Grundlage für Verhandlungen.
Sie müssen Strafklauseln für verspätete Lieferungen, sogenannte Vertragsstrafen, integrieren. Leistungsgarantien schützen den Käufer, wenn das Schiff bei Probefahrten die vertraglich vereinbarten Geschwindigkeits-, Ladekapazitäts- oder Kraftstoffverbrauchswerte nicht einhält. Verträge sollten auch Rückerstattungsgarantien enthalten, die von seriösen Banken abgesichert sind, um die ersten Raten des Käufers abzusichern, falls die Werft in Verzug gerät.
A: Der Zeitrahmen liegt je nach Schiffskomplexität zwischen 18 und 36 Monaten. Konzeption und Engineering dauern 4 bis 8 Monate. Die Beschaffung von Artikeln mit langer Vorlaufzeit läuft parallel. Der physische Bau, vom Stahlzuschnitt bis zum Stapellauf, dauert 10 bis 20 Monate. Die abschließende Ausrüstung und Probefahrten auf See nehmen die restlichen 4 bis 8 Monate in Anspruch.
A: Ein vollständig maßgeschneiderter Bau beginnt bei Null und optimiert jede Rumpflinie und jedes Rumpfsystem für eine bestimmte Route oder Nutzlast. Es erfordert höhere technische Vorabinvestitionen und längere Vorlaufzeiten. Ein modifiziertes Katalogschiff verwendet das bestehende, bewährte Rumpfdesign einer Werft, passt jedoch die Deckanordnung, die Frachtabfertigungsausrüstung und die Innenausstattung individuell an, um Zeit zu sparen und das technische Risiko zu reduzieren.
A: Asiatische Werften bieten aufgrund skalierter Lieferketten, hoher Produktionseffizienz und niedrigerer Arbeitslöhne in der Regel niedrigere Basisangebote an. Westliche Werften bieten oft höhere Preise an, bieten jedoch spezielles Fachwissen für komplexe Offshore-Schiffe oder die Einhaltung inländischer Vorschriften. Auch die Geografie beeinflusst die Frachtkosten für den Import von Spezialmaschinen in die Werft.
A: Sie müssen eine detaillierte Anforderungserklärung (SOR) vorlegen. Dazu gehören die genaue Nutzlastkapazität, die gewünschte Transitgeschwindigkeit, der maximale Tiefgang, die Präferenz der Klassifikationsgesellschaft, der Flaggenstaat und spezifische Anforderungen an den Frachtumschlag. Ohne diese detaillierten Daten können Werften nur grobe Schätzungen in der Größenordnung auf der Grundlage historischer Tonnageraten liefern.
A: Die Einhaltung gesetzlicher Vorschriften schreibt eine Doppelhüllenkonstruktion vor, um ein Verschütten während der Grundberührung zu verhindern. Die Spezifikationen müssen getrennte Ballasttanks, Inertgassysteme (IGS) zur Verhinderung von Ladetankexplosionen und spezielle Dampfrückgewinnungssysteme umfassen. Elektrische Anlagen in Gefahrenzonen müssen strenge Explosionsschutzklassen erfüllen, die von der Klassifikationsgesellschaft und den SOLAS-Vorschriften festgelegt werden.
A: Klassifikationsgesellschaften geben die technischen Standards vor. Sie überprüfen alle Konstruktionszeichnungen und prüfen die physischen Schweißnähte während des gesamten Baus. Eine nicht frühzeitige Anpassung an die Klassenregeln führt zu massiven Verzögerungen und kostspieligen Nacharbeiten. Ihre Inspektionsgebühren verursachen direkte Kosten, ihre Genehmigung ist jedoch gesetzlich erforderlich, um das Handelsschiff zu versichern, zu registrieren und zu betreiben.
A: Bei LCT-Designs müssen flache Tiefgangseigenschaften und Rümpfe mit flachem Boden für unbeeinträchtigte Strandlandungen Vorrang haben. Die Bugrampe muss dem Gewicht einer bestimmten rollenden Ladung standhalten und sich auf unebenem Gelände richtig bewegen lassen. Die Decksbeplankung erfordert eine starke Punktlastverstärkung, um schwere Raupenmaschinen zu tragen, ohne dass sich die Struktur während des Ladevorgangs verbiegt.


